Khi sử dụng máy sấy, đôi khi chúng ta gặp phải vấn đề sấy không đều, vậy những yếu tố nào dẫn đến hiệu quả sấy kém? Tiếp theo, tôi sẽ liệt kê một số nguyên nhân phổ biến gây ra sấy không đều.
- Loại thiết bị không phù hợp: Trước hết, chúng ta cần xem xét liệu loại thiết bị có không phù hợp hay không. Khi chọn máy sấy, chúng ta cần lựa chọn theo nhu cầu thực tế. Lấy ví dụ về sấy ớt, máy sấy băng tải lưới phù hợp hơn với các nhà máy có sản lượng lớn và cấp liệu, xả liệu liên tục. Phòng sấy phù hợp hơn với các xưởng nhỏ, vật liệu được sấy tĩnh theo mẻ, có thể đảm bảo chất lượng sấy tốt hơn. Khi chọn thiết bị không phù hợp, năng suất sẽ không theo kịp và cũng dẫn đến sấy không đều.
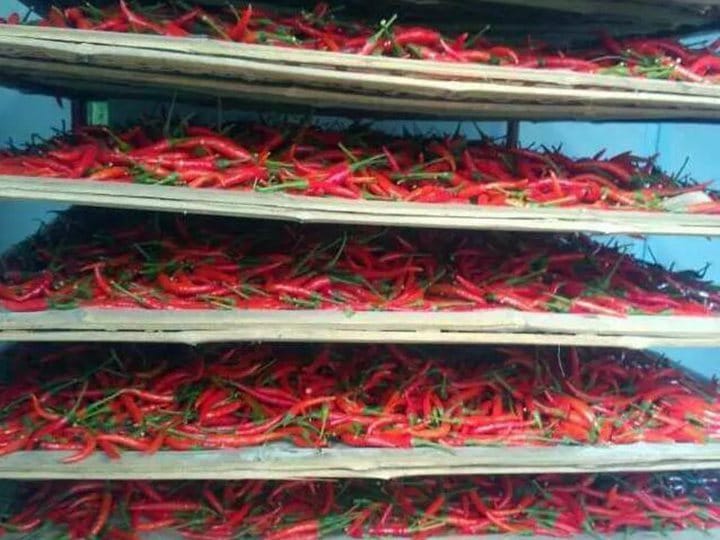
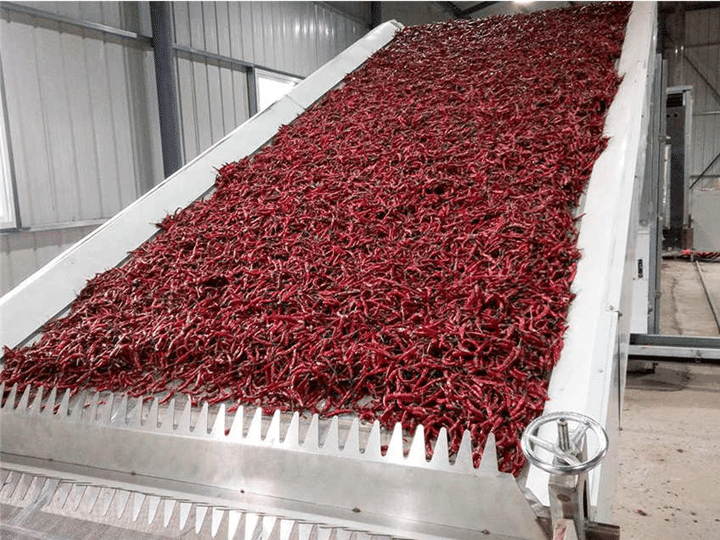
- Hệ thống hút ẩm bị lỗi: Hút ẩm là một giai đoạn rất quan trọng trong quá trình sấy. Ở mỗi giai đoạn sấy, độ ẩm khác nhau. Nếu độ ẩm không được kiểm soát tốt hoặc không được xả kịp thời, màu sắc của vật liệu sẽ bị sẫm lại, ảnh hưởng đến chất lượng sấy.
- Hệ thống tuần hoàn khí nóng bị lỗi: Quá trình tuần hoàn khí nóng là quá trình đẩy hơi ẩm ra ngoài, vì vậy khi hệ thống tuần hoàn khí nóng có vấn đề, một số góc có thể không được sấy khô, dẫn đến sấy không đều.
- Vị trí cửa gió không hợp lý: Sấy vật liệu thường sử dụng hình thức đối lưu, vị trí cửa thoát khí cần được xác định dựa trên tính chất của vật liệu. Thông thường có hai cửa thoát khí trên và dưới, cửa vào và cửa ra. Nếu vật liệu có độ ẩm cao và thời gian sấy dài hơn, có thể tăng thêm cửa gió phụ tùy theo tình hình thực tế. Đồng thời, lưu lượng và tốc độ gió cần được xác định dựa trên kích thước phòng sấy và tính chất vật liệu, cơ sở xác định là thử nghiệm hợp lý và kinh nghiệm thực tế.
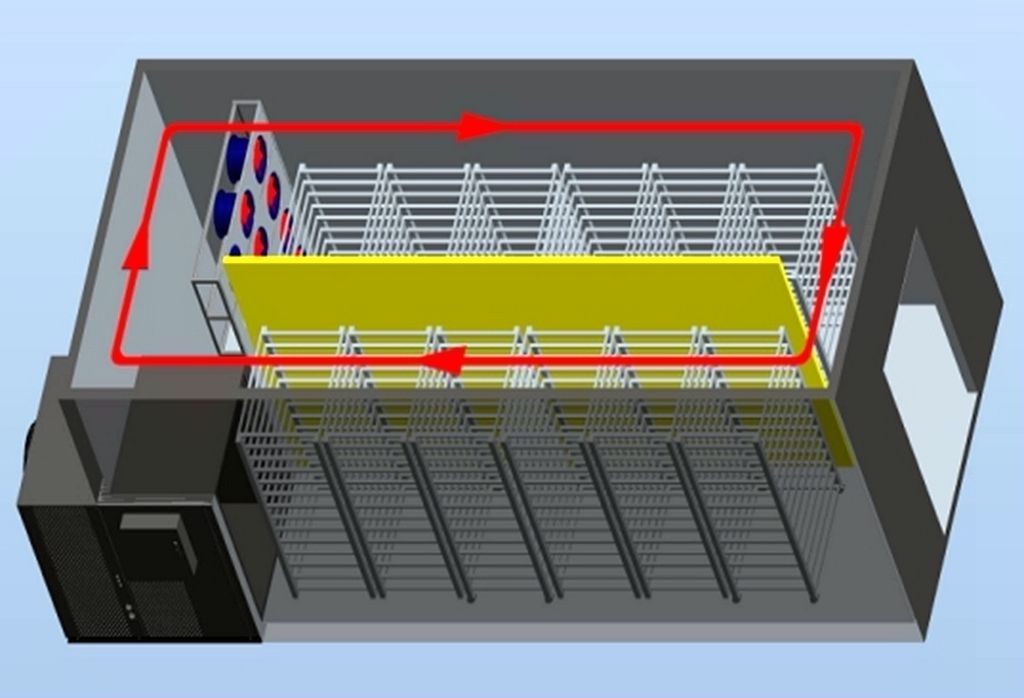
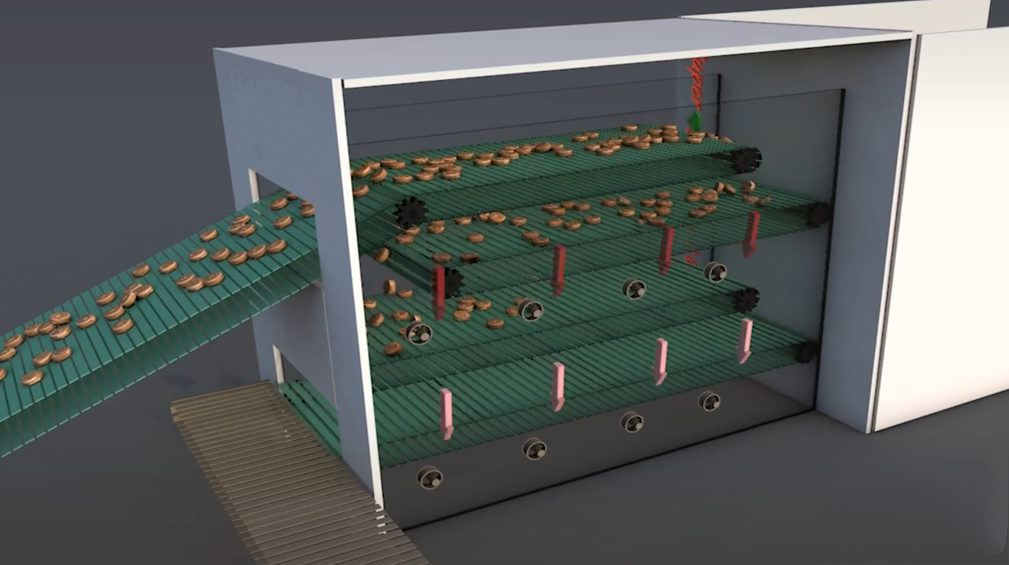
- Thiết kế ống dẫn khí tuần hoàn không hợp lý: Thiết kế ống dẫn khí cũng đóng vai trò rất quan trọng đối với hiệu quả sấy vật liệu. Nếu thiết kế ống dẫn khí tuần hoàn không hợp lý, sẽ xảy ra hiện tượng nhiễu loạn, và bản thân vật liệu có sự khác biệt nhất định, dễ dẫn đến sấy không đều. Tốc độ gió của toàn bộ ống dẫn khí nên đồng đều nhất có thể để tránh điểm chết cấp gió. Phải có chênh lệch nhiệt độ trước và sau khi không khí đi qua vật liệu. Điều này là không thể tránh khỏi. Do đó, cần giảm chênh lệch nhiệt độ càng nhiều càng tốt. Một là tăng lưu lượng gió, hai là giảm khoảng cách theo hướng cấp gió. Có thể chế tạo chế độ cấp gió của quạt thành chế độ thuận và nghịch, chuyển đổi chu kỳ thuận nghịch.
Ngoài ra, còn một số tình huống khác có thể gây ra sấy không đều, chẳng hạn như gioăng cửa không đạt tiêu chuẩn, dẫn đến vật liệu gần cửa sấy kém. Nếu thiết bị chạy trong thời gian dài hoặc tần suất sử dụng quá cao, ống dẫn khí sẽ bị tắc, khiến lưu lượng và tốc độ gió không đạt được mục tiêu định trước, ảnh hưởng đến tính đồng đều của quá trình sấy tổng thể vật liệu. Đối với một số vật liệu có hàm lượng đường cao, nên áp dụng phương pháp sấy phân đoạn, chẳng hạn như quả việt quất, nho, cà chua, v.v. Đối với một số vật liệu có hàm lượng nước cao, cần tránh thời gian sấy quá ngắn, chỉ làm khô bề mặt và xảy ra hiện tượng ẩm trở lại sau khi sấy xong.